Rury i armatura · rozwiązanie: Steeltrade
Odkuwki stalowe do energetyki i petrochemii: kołnierze, komory, elementy specjalne
Odkuwki swobodne i matrycowe dla rurociągów i kotłów: kołnierze, kształtki kute, komory i kolektory, trójniki kute, elementy specjalne według rysunku, w gatunkach od A105 po F91 i duplex. Jak wygląda produkcja w kuźni, obróbka cieplna, badania i dokumentacja. Certyfikowane włoskie kuźnie przez Steeltrade.
Dlaczego kuć, a nie odlewać
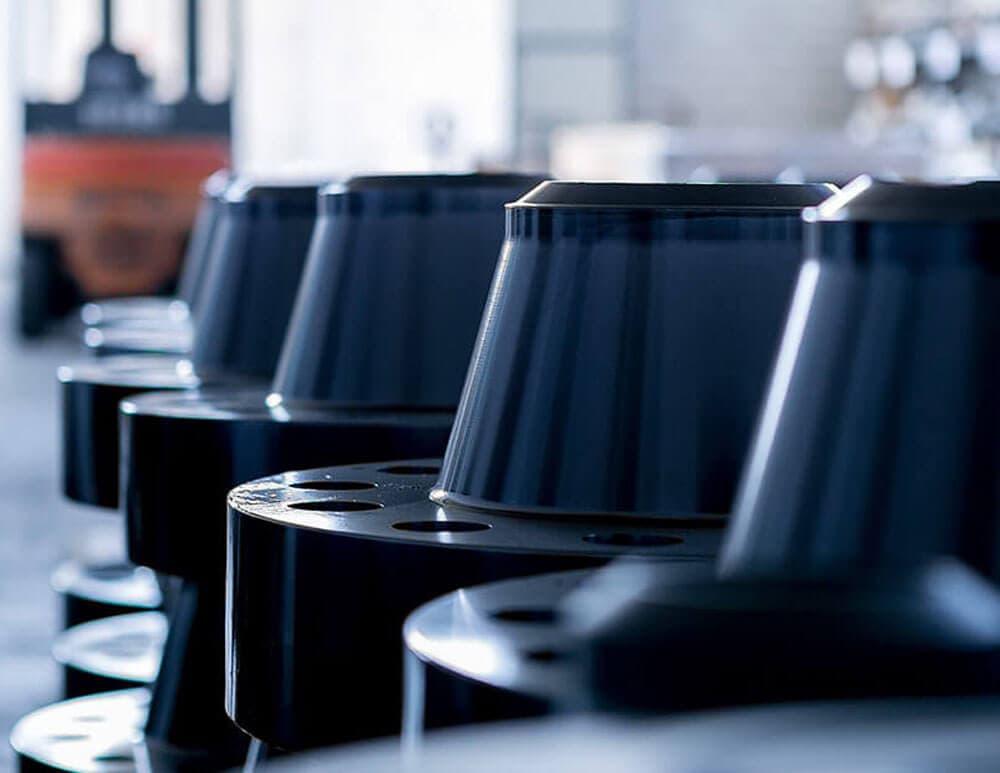
Kucie zagęszcza strukturę stali, zamyka pory i układa włókna wzdłuż kształtu elementu. Odkuwka ma dlatego wyższą i bardziej powtarzalną wytrzymałość, lepszą udarność i mniej wad wewnętrznych niż odlew. W elementach ciśnieniowych pracujących pod wysokim ciśnieniem, w wysokiej temperaturze lub przy obciążeniach zmiennych normy i projektanci wymagają odkuwek: kołnierzy, kształtek kutych, komór, trójników, elementów armatury.
Rodzaje odkuwek dla rurociągów i kotłów
| Element | Technologia | Norma | Gatunki |
|---|---|---|---|
| Kołnierze | Kucie matrycowe lub walcowanie pierścieni | EN 1092-1, ASME B16.5/B16.47 | P250GH, A105, F11, F22, F91, F316L, F51 |
| Kształtki kute (kolana, trójniki, mufy, nyple) | Kucie matrycowe, obróbka | EN 10241, ASME B16.11 | A105, F11, F22, F91, F316, LF2 |
| Komory i kolektory kotłowe | Kucie swobodne rur grubościennych, wiercenie króćców | EN 12952, ASME I | 16Mo3, 13CrMo4-5, 10CrMo9-10, P91/F91 |
| Trójniki kute dla pary | Kucie swobodne i obróbka | wg projektu, EN 13480 | P22, P91 |
| Zaślepki, dennice kute, przejścia | Kucie swobodne | wg rysunku | wszystkie |
| Elementy armatury (korpusy, pokrywy) | Kucie matrycowe | API 602, EN 1984 | A105, F22, F316, F51 |
| Pierścienie, tuleje, wały | Walcowanie pierścieni, kucie swobodne | wg rysunku | konstrukcyjne, stopowe |
Jak powstaje odkuwka
- Materiał wsadowy z huty z atestem wytopu (kęs, wlewek).
- Nagrzewanie i kucie na prasach lub młotach; stopień przekucia (zwykle wymagany ≥ 3) gwarantuje przerobienie struktury.
- Obróbka cieplna: normalizowanie, normalizowanie z odpuszczaniem (stale Cr-Mo, F91), przesycanie (nierdzewne, duplex); świadectwo z wykresem temperatury.
- Obróbka skrawaniem do wymiarów rysunkowych, z naddatkiem lub na gotowo.
- Badania: skład (także PMI), rozciąganie, udarność (w temperaturze projektowej, np. −46 °C dla LF2), twardość, UT 100 % dla elementów ciśnieniowych, MT/PT powierzchni, badania ferrytu i korozyjne dla duplexu.
- Dokumentacja: atest 3.1 lub 3.2, świadectwo obróbki cieplnej, protokoły NDT, zgodność PED, cechowanie.
Nasza odpowiedź: Steeltrade
Steeltrade zaopatruje się w certyfikowanych włoskich kuźniach, które od dziesięcioleci pracują dla energetyki, przemysłu naftowego i stoczni. Dostarcza kołnierze i kształtki kute z magazynu oraz odkuwki według rysunku klienta: komory, trójniki, elementy specjalne w gatunkach od węglowych po F91, nierdzewne i duplex, z pełnymi badaniami i odbiorami inspektorów (TÜV, Bureau Veritas, inspektor klienta). Odkuwki są kompletowane z rurami i armaturą do tego samego projektu; patrz kształtki i kołnierze i rury kotłowe.
Co przygotować do zapytania
- rysunek lub norma i wymiar (dla elementów katalogowych), ilość,
- gatunek, stan obróbki cieplnej, wymagane własności (udarność w temperaturze, twardość),
- badania (UT, MT, PMI, G48) i poziom akceptacji,
- dokumentacja (3.1/3.2), odbiór inspektora, PED,
- termin i tolerancje obróbki (naddatek czy na gotowo).
FAQ
Czy kołnierz kuty i walcowany to to samo? Oba są wyrobami przerobionymi plastycznie i spełniają normy kołnierzy; kołnierze dużych średnic powstają przez walcowanie pierścieni, mniejsze przez kucie matrycowe. Odlewanych kołnierzy nie stosuje się w rurociągach ciśnieniowych.
Jaki stopień przekucia wymagać? Zwykle co najmniej 3:1 dla elementów ciśnieniowych; dla F91 i elementów krytycznych specyfikacje bywają ostrzejsze. Kuźnia dokumentuje go w karcie technologicznej.
Czy odkuwki F91 wymagają specjalnej obróbki cieplnej? Tak: normalizowanie 1040–1080 °C i odpuszczanie 730–780 °C, z kontrolą twardości 190–250 HB; bez tego stal nie ma wymaganej odporności na pełzanie.
Ile trwa wykonanie odkuwki według rysunku? Zależnie od wielkości i gatunku 6–16 tygodni; elementy katalogowe z magazynu w dni.
Czy można zamówić pojedynczą sztukę? Tak, kuźnie wykonują pojedyncze elementy do remontów, choć koszt jednostkowy jest wyższy niż przy serii.
Opublikowano 2026-10-15. Tekst: Enerwis sp. z o.o..